Зачем станку контролировать положение сопла с высокой точностью?
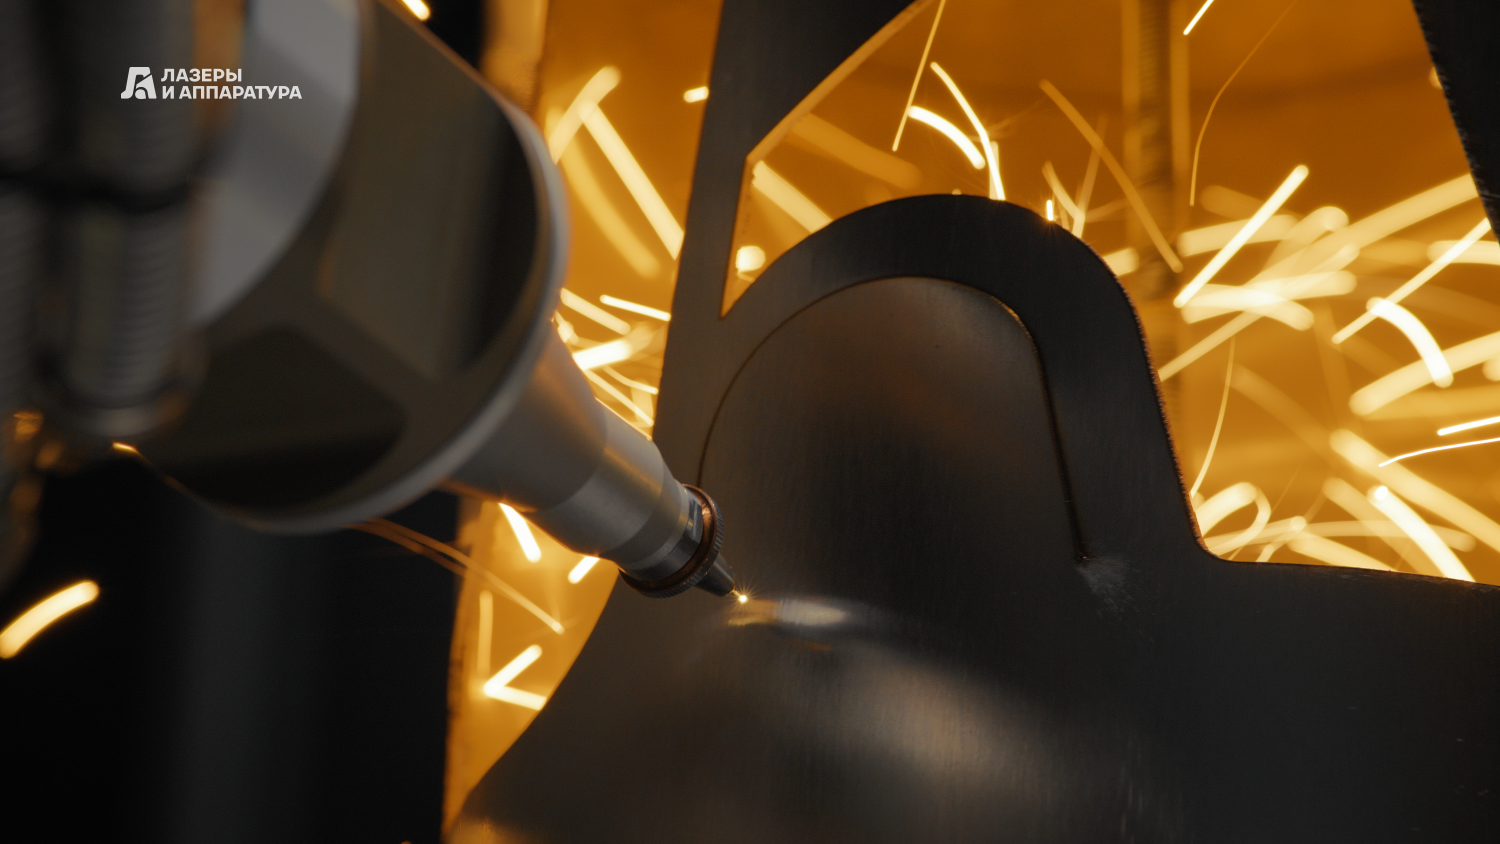
ЗАЧЕМ СТАНКУ КОНТРОЛИРОВАТЬ ПОЛОЖЕНИЕ СОПЛА С ВЫСОКОЙ ТОЧНОСТЬЮ?
Для пятикоординатной лазерной обработки это не формальная цифра. Рабочая головка должна сохранять заданное положение относительно поверхности детали, а отклонение на 100–200 мкм уже может изменить условия воздействия лазерного луча: положение фокуса относительно поверхности, размер зоны теплового воздействия и ширины реза.
При обработке сложной пространственной геометрии положение головки постоянно меняется относительно детали, и небольшая ошибка по положению может накапливаться вдоль траектории.
При этом станок работает с расчётной геометрией, а реальная поверхность и расположение детали внутри станка может отличаться от 3D-модели из-за погрешностей изготовления, деформаций и особенностей базирования.
Здесь в работу включается объемный программно-аппаратный инструментарий. Система определяет фактическое положение и форму поверхности детали и передаёт эти данные в систему управления. В зависимости от задачи для измерения могут использоваться видеоканал, ёмкостный датчик, контактный щуп или лазерный профилометр.
Так станок получает информацию не только о расчётном положении детали, но и о её фактической геометрии, и может заранее скорректировать положение рабочей головки перед непосредственным выполнением рабочего задания.
Что происходит «внутри» пятикоординатного станка, как согласуются движение головки, положение лазерного фокуса и геометрия детали?
Подробнее об этом рассказываем в статье.
“У меня есть чертеж”, заполните форму и отправьте заявку.

